
大型起重搬运安装公司
搬厂服务/起重吊装/机器搬运
137-9029-3808
搬厂服务/起重吊装/机器搬运
东莞创龙搬迁|创响8台660设备装车纪实
东莞创龙搬迁承接创响 8 台 660 设备装车转运任务,在客户厂区顺利完成全部装车作业。8 台设备体积大、重心偏高、精密组件集中,对防护与吊装平稳性的要求远高于普通机台。项目组在装车前完成了勘查、方案与防护三项准备,逐台起吊、按序落位、多点加固,最终 8 台设备分批平稳装车,外观无一处擦碰,机身姿态与出厂状态保持一致,为后续整批转运打下了可靠基础。
660 设备属于精密生产设备,机身内部集成光学部件、精密导轨与控制模块,这些组件对震动和倾斜十分敏感。单台设备搬迁已需谨慎,8 台同时装车则把难度成倍放大。首先是批次衔接紧,前一台落位未稳就不能开始下一台,装车顺序必须提前排定;其次是车厢空间有限,8 台设备的摆放位置、朝向与间距需要精确计算,否则行驶中的晃动会让设备相互挤压;再者是重心管理,多台设备错位排布会改变整车重心位置,直接影响运输平稳性。说到底,这次装车的关键不在吊起设备,而在于把 8 台精密设备在有限空间内稳稳固定住,全程保持姿态稳定。
接到任务后,创龙搬迁项目组提前进场勘查。勘查内容分三条线推进:逐台核对设备参数,记录外形尺寸、重量、重心区域与可用吊点,确认是否存在易损外露部位;勘察作业空间,丈量车间通道宽度、装车区域可用面积以及叉车、吊车的进出路径,明确起吊位置与回转空间;预先排布车厢,根据车厢内尺寸与设备数量,在图纸上排出 8 台设备的落位顺序、朝向和间距,同时标出绑扎点位与预留作业通道。勘查结束后,项目组编制专项装车方案,明确装车顺序为先轻后重、重件居中、轻件靠边,确保每一步装车之后整车重心都保持稳定;方案同时锁定吊具选型、试吊标准和每台设备的防护清单,让现场作业照着方案走,不靠临场经验处置。
装车作业开始前,团队先完成防护环节。对每台 660 设备的面板、光学部位与接口区域,使用缓冲材料逐层包裹,边角加装护角,避免吊带与机身直接接触;对可活动部件和外露线缆做临时固定,防止起吊过程中摆动;机身表面清洁后再逐台编号标记并拍照存档,记录原始朝向与位置,为落位对位留下依据。防护完成后,团队按清单逐项核对,确认无遗漏才进入吊装环节。
吊装由持证起重人员统一指挥,选用适配吨位的吊具与柔性吊带,吊点严格按设备设计受力位置选取,不随意绑扎、不偏吊。每台设备起吊前都执行试吊程序,先将设备小幅抬离地面,停顿观察吊带受力是否均衡、机身是否保持水平、有无异响与松动,确认无误后再缓慢提升、平移至车厢上方。8 台设备逐台作业,节奏不求快,只求每台都稳,前一台确认落位固定之后才转入下一台,避免多台同时悬空造成指挥混乱。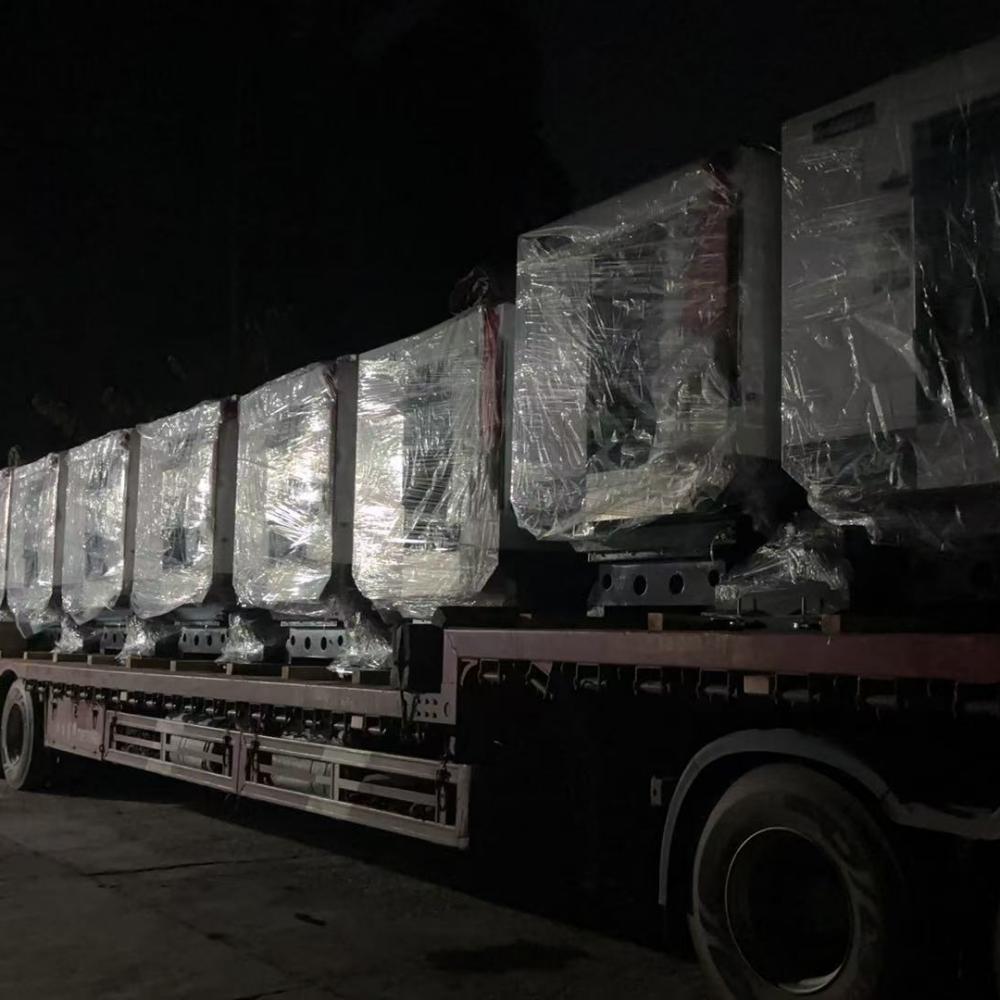
设备进入车厢后,按预先排定的顺序和朝向着位。每台设备底部铺垫防滑缓冲垫,机身下部加设支撑,采用多点绑带加固,绑扎位置避开精密部件与管路线束;设备之间预留缓冲间距,必要时加设隔离支撑,防止行驶中相互挤压。8 台全部装车后,团队做了一次整车复核,检查每台设备的绑扎是否牢固、间距是否合理、重心分布是否均衡、遮盖是否到位,确认整车状态可靠后才办理交付手续。
全部作业完成后,项目组与客户共同验收,逐台检查设备外观有无擦碰、防护是否完整、绑扎是否松脱,确认 8 台设备姿态正常、外观完好,完成交接。客户对本次装车的组织效率与防护细节表示认可。装车只是整批转运的第一步,但这一步的规范程度,往往决定了后续运输与落位能否顺利。
东莞创龙搬迁深耕东莞及周边区域,专注精密设备搬迁、起重吊装与设备运输就位,承接 660 设备、CNC 加工中心、注塑机、剪板机、折弯机以及各类大型产线搬迁项目。公司坚持一项目一方案,从上门勘查、方案编制、防护吊装、装车加固到运输落位全流程闭环,重视每一处防护与吊装细节,以稳定可靠的服务,助力制造企业设备转运与厂区搬迁顺利推进。

联系人
手机网站

微信号

微信公众号
抖音二维码
